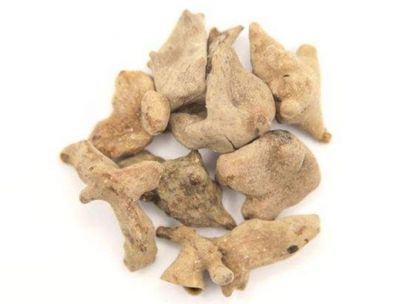
啤酒酿造单宁酸除蛋白效果差是为什么?
在 50 吨发酵罐的啤酒清酒过滤工序中,单宁酸的添加时机与溶解状态会直接影响硅藻土过滤机的压差上升速度。如果前期混合不均,后期容易出现非生物稳定性不达标的情况,导致成品酒在货架期内产生浑浊沉淀。许多酿酒师在调整单宁酸用量时,往往忽略了溶解水温与搅拌流体力学对最终浊度指标的隐性影响。
不同品类之间存在哪些差别
食品级与工业级单宁酸在重金属残留与色度上差异明显。酿造用的单宁酸通常要求水溶性好,且多酚含量需控制在特定区间。工业级产品杂质多,容易给啤酒带来涩味与杂色。部分低纯度产品中含有较多没食子酸,这不仅会影响风味,还会增加后续硅藻土过滤的负担。选择符合 GB 1886.206 食品安全国家标准的产品,是规避风味风险的基础前提。此外,原料来源也会带来风味轮廓的微小差异,五倍子提取的单宁酸涩味较重,而落叶松提取的产品在口感上更为柔和,适合淡色艾尔啤酒的澄清处理。
哪些指标才是真正需要关注的
总多酚含量与花青素值是核心参数。总多酚含量通常在 80% 到 85% 之间波动,花青素值则决定了与蛋白质结合的效率。水分含量低于 5% 的产品在称量时误差更小。下面通过表格直观展示几项关键理化指标的正常范围。
溶解度现场测试步骤
除了上述理化指标,溶解度测试同样关键。取 10 克样品加入 100 毫升 40℃ 纯水中,搅拌 5 分钟后观察,溶液应呈清澈透明状,无明显颗粒悬浮。若有絮状物,说明产品受潮或掺杂了不溶性杂质。在实验室小试阶段,建议将单宁酸溶液与麦汁按 1:100 比例混合,静置 2 小时后测量吸光度变化,以此评估其实际除蛋白效能。
市面上常见的几类有什么不同
粉末状与液体状单宁酸在操作上有本质区别。粉末状需要配备专门的溶解罐,用 50℃ 左右的温水化开,配制成 5% 到 10% 的溶液后再泵入发酵罐。液体状可以直接通过计量泵泵入,但有效成分浓度较低,运输成本相对偏高。多数反馈来看,该产品在连续生产场景下表现比较平稳。粉末状产品由于有效成分浓度高,在批次间的稳定性控制上更具优势,适合对浊度要求严格的拉格啤酒生产。对于液体剂型,需定期校准计量泵,防止因液体粘度随温度变化而导致实际添加量出现偏差。
怎么根据自己的生产线来选
小型精酿设备多采用粉末状,便于人工精确称量。大型工业化连续生产线则倾向于液体添加,以匹配自动化控制系统。添加量一般在 10 到 30 ppm 之间,需根据麦汁中高分子蛋白质的初始浓度进行小试调整。现场操作时,需注意添加温度控制在 0℃ 到 5℃ 之间,此时单宁酸与高分子蛋白质的结合效率较高。搅拌时间建议维持在 15 到 20 分钟,确保药剂与酒液充分接触。若发酵罐高度超过 15 米,需开启罐底二氧化碳洗涤辅助混合,避免局部浓度过高。添加完毕后,需静置至少 2 小时再进行硅藻土过滤,以形成完整的絮凝沉淀物。
不同生产线反馈存在差异,也欢迎同行交流实际使用经验。